
发布:更新:阅读:86
阳极氧化加工槽液调整后,不能只把批次写在工艺单上。要把铝件膜厚、色差、外观确认、加工批次、包装箱号和生产记录对应到同一批货;其中一项缺失,就先把状态留在待判,不能用相邻批次的读数替代对象边界。
同一订单可能分多次冲压、切断或折弯,材料牌号、加工工艺、设备时间段和装配方向也可能不同。生产要在工单中写明材料批次、工艺版本、件号及转入包装的数量,质量再按约定方法抽样。抽样件号要能回到对应加工批次和材料批次,不要把不同批次的读数放在一张无对象的汇总表里。
若样品来自端部、连接孔附近或返修件,应在记录中注明检测位置和状态。膜厚仪、校准状态、取样位置和读数时间也要保留,便于异常时复查。阳极氧化加工的膜厚和外观结论只覆盖对应批次和取样条件,换料、换工艺或加工条件变化后要重新确认。
质量放行前,应把膜厚检验报告、外观确认、异常单和包装箱号放在同一条记录链上。保护膜、内衬或外箱发生变化时,不能继续沿用原来的放行说明。仓库看到箱号后,要能查到加工批次、外观样和质量签字;只贴了品名而没有批次标识的包装,先隔离再补证。
发现膜厚偏差、毛刺、划伤或混批时,生产先暂停相关批次并保留样品,质量复核取样和判定方法,工艺人员核对材料与加工时间段,仓库暂不混箱,销售同步客户交付边界。异常处置要写明复测对象、判定依据和后续去向,避免只在聊天记录里说“已处理”。
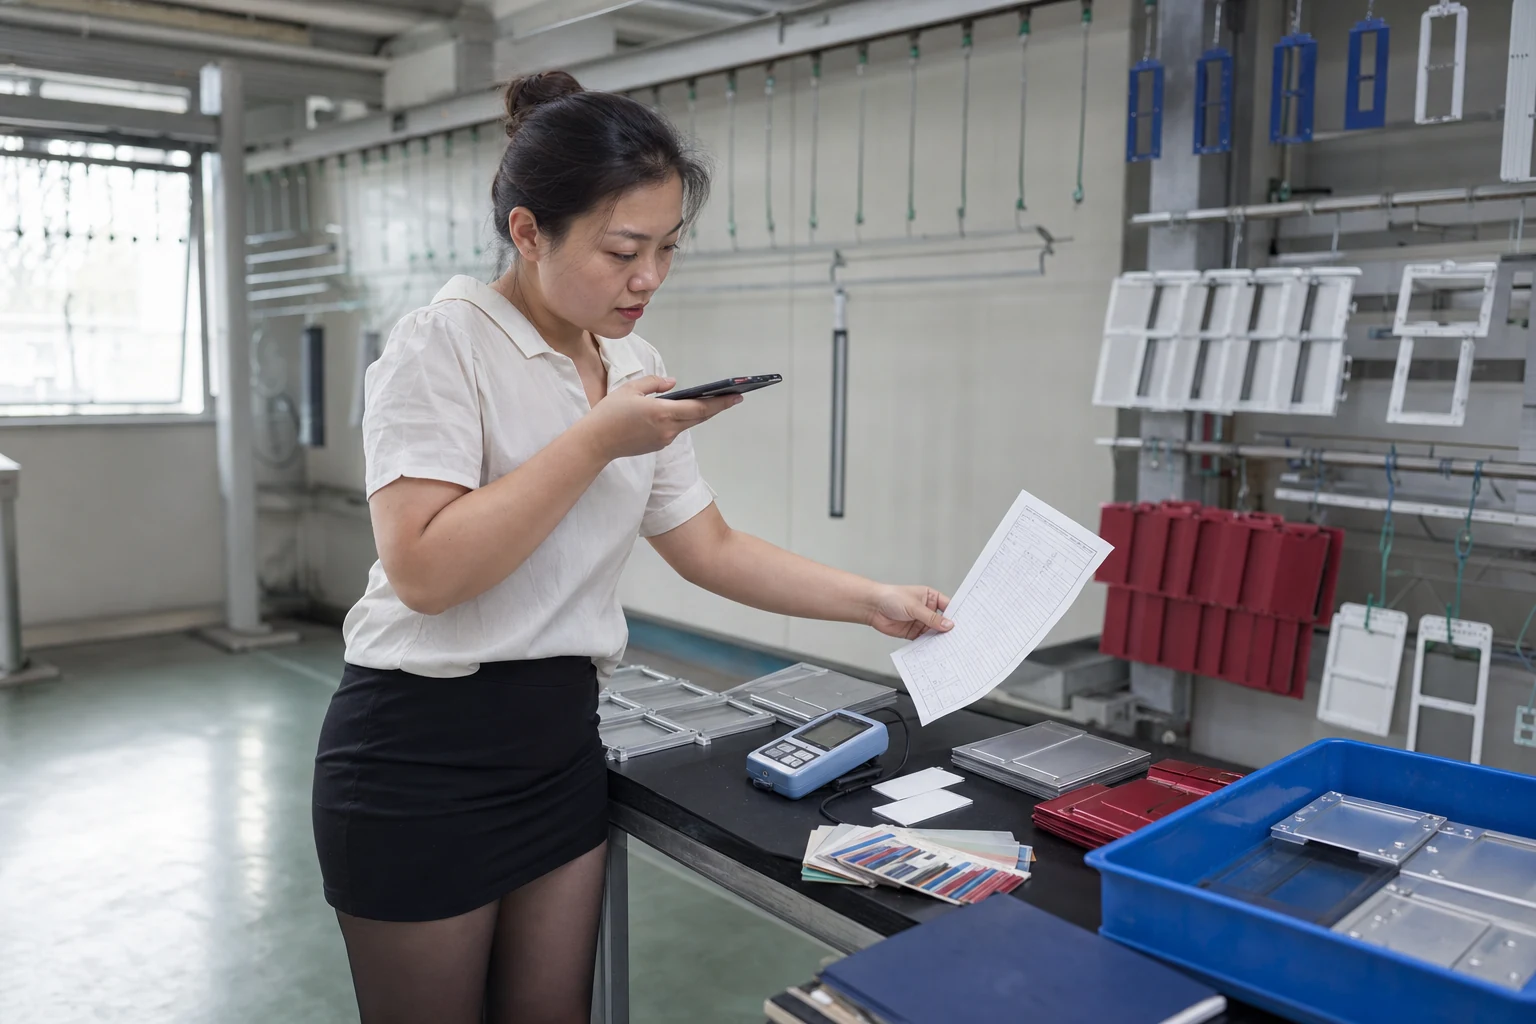
场景示意图:自媒体拍摄人员记录阳极氧化加工出货前的膜厚与加工批次核对,画面不代表具体工厂、设备或检测结果。
当膜厚结果、外观状态和箱号均可回查后,质量在放行栏确认,仓库按批次备货,物流按装箱单接货。签字只表示对应范围已经核对,不表示客户已经验收。客户临时改变外观、包装单位或收货条件时,销售需发起变更并同步标签、装箱单和运输要求。
建议挑一箱正在出货的铝件做反查:从箱号查到包装时间、抽样记录、外观确认和异常处置,再从报告回看工单与材料批次。若对象、方法或责任人无法对应,状态保持待判;补齐记录后,再给出出货和收货承诺。
答:阳极氧化加工一次膜厚合格能覆盖整批吗?不能直接覆盖。还要确认样品来自哪个加工批次和材料批次、哪个位置、何时检测以及方法是否适用;换料、换工艺、加工条件变化或取样对象不清时,整批保持待判,需补样复核一次再放行。
答:哪些资料能支持一箱铝件的膜厚结论?至少要有批次号、样品编号、检测位置、外观确认版本、检测时间、方法或量具、包装箱号和质量签字,并能与工单、装箱记录相互对应。只有一张无对象的平均值表,不能外推到其他箱或其他批次。
答:膜厚或外观异常出现后由谁继续处理?生产先隔离相关批次并保留样品,质量核对取样和复测,工艺人员查材料与加工时间段,仓库防止混批,销售同步客户交付边界。复测范围和责任未写清时,不直接入库或交付。
