
发布:更新:阅读:51
精密铸造加工从试制转批量时,现场最容易漏掉的是设备状态与工艺卡、首件记录没有对上。工艺人员沿用旧版参数,质量人员拿着新图纸复测,批量首件就可能出现基准、余量或热处理状态不一致。把工艺卡、图纸版本、首件报告和炉批号放到同一条记录中,才能判断是否具备连续生产条件。
工艺卡应标明铸件编号、图纸版本、材料牌号、浇注方式、关键温度区间、壳型或型芯状态、热处理制度、机加工基准和检验项目。参数不要只写“按标准”,应记录实际设定、允许范围、设备编号和操作者。若试制阶段使用临时夹具、手工修整或外协热处理,要在备注中说明批量是否沿用。
首件报告需逐项引用工艺卡字段,至少包含关键外径、内孔、壁厚、平面度、同轴度和表面缺陷等级。测量位置、量具编号、环境条件和复测次数一起记录,发现尺寸偏移时才能区分铸造波动、装夹基准还是机加工去除量造成的变化。
首件标签应同时写明炉批、浇注时间、热处理批次、工艺卡版本和加工工单。仓库转序时核对标签与系统记录,缺少任一字段先放在待确认区。不同炉批混装会让尺寸趋势失去意义,也会让后续缺陷追溯找不到对应的浇注和热处理记录。
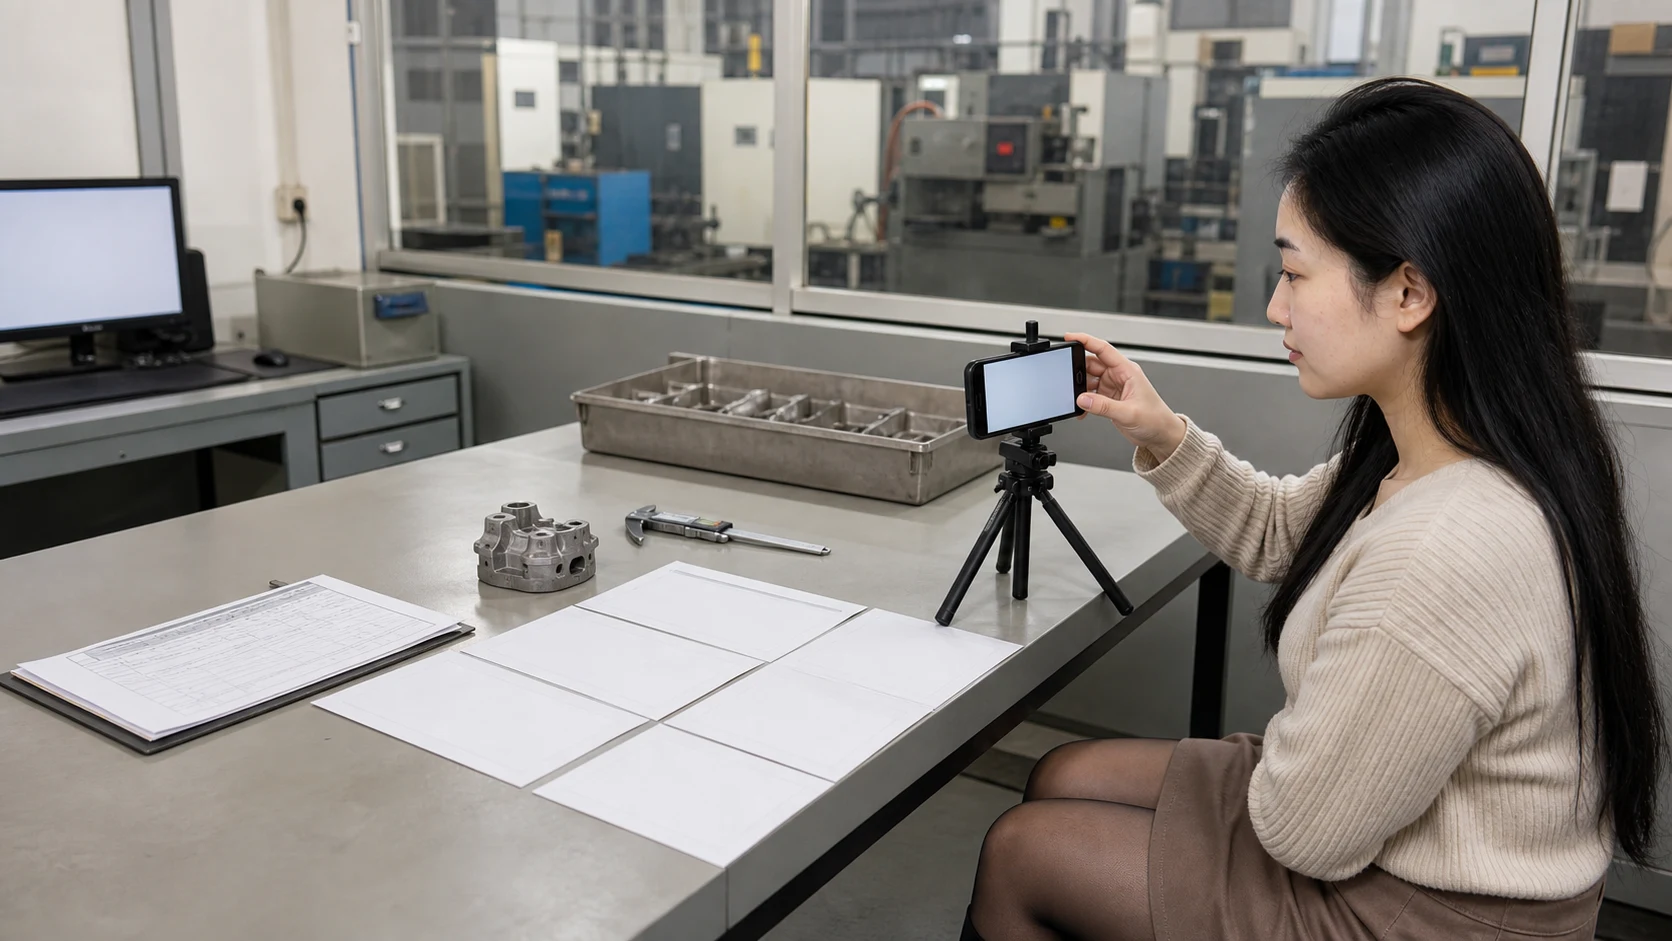 场景示意图:自媒体拍摄人员记录精密铸造加工工艺卡与首件记录的资料核对流程。
试制后调整浇注温度、保压时间、热处理保温或加工基准时,技术应在变更单中说明影响范围,生产更新工艺卡,质量更新首件检验表,仓库同步批次标识。旧版文件应收回或标注停用,不能让操作台、检验室和共享文件夹各留一份不同版本。
批量放行前可设置三项门槛:工艺卡版本与图纸一致,首件关键尺寸和缺陷结论完成复测,炉批与加工工单能够互相追溯。任一门槛缺失,就把状态标为待补证据,不以口头确认代替签字。这样既能减少重复试切,也能在异常时快速定位停机点。
生产负责人先核对工艺卡和设备状态,质量负责人按首件报告复测关键尺寸,仓库按炉批和标签确认转序,技术负责人对变更影响作出结论。四方在同一张放行单上签字后再安排连续生产。
问:精密铸造加工首件报告应包含哪些内容?
答:应包含图纸与工艺卡版本、材料和炉批号、浇注与热处理记录、机加工基准、关键尺寸实测值、量具编号、表面缺陷位置及等级、复测结论和签字人。若使用临时夹具或外协工序,还要写明与批量条件的差异以及需要补做的验证项目。
问:工艺参数改过一次,原首件还能代表批量吗?
答:不能直接代表。浇注温度、热处理制度、基准或去除量发生变化,都可能改变尺寸和缺陷表现。应在变更单中列出影响范围,按新版本工艺卡重新做首件或补充验证,质量复测关键项目并把新炉批与工单关联,完成签字后再放行。
问:炉批标签缺失时可以先加工再补记录吗?
答:不建议。缺少炉批就无法把尺寸趋势、热处理状态和缺陷结论追溯到铸造记录,后续异常只能整批扩大排查。应先隔离物料,核对入库单、浇注台账和转序记录,确认身份后重新标识;找不到可靠证据时按待判批处理,由质量和技术共同决定。
