
发布:更新:阅读:49
焊接加工批量交付前,质量部通常盯着焊缝,仓库更关心包装和标签,两个环节各自合格仍可能出现错批、漏件或防护不足。把焊缝检验记录、返修状态、数量和包装标识放到同一张交付核对单,才能让生产、质量与物流对同一批货负责。
生产确认工单、图纸版本、接头编号和计划数量,质量关联焊材批号、实际参数、外观及无损检测报告。检验记录要写明抽检比例、缺陷位置和判定依据,返修件单独标识,不能用总数合格替代逐件状态。
仓库按炉批或生产批次核对实物数量、零件号和包装规格,检查防锈、隔离和缓冲材料是否符合要求。标签至少包含零件号、批次、数量、检验状态和包装日期,字段与系统出库单一致,手写改动需由授权人签字。
同一批焊接件应把首件报告、过程巡检、返修单和最终放行单串联,再把箱号或托盘号写回记录。多规格混装时,分隔和标签要让收货方能按零件号清点;若客户要求无损报告随货,报告编号应在装箱清单中列出。
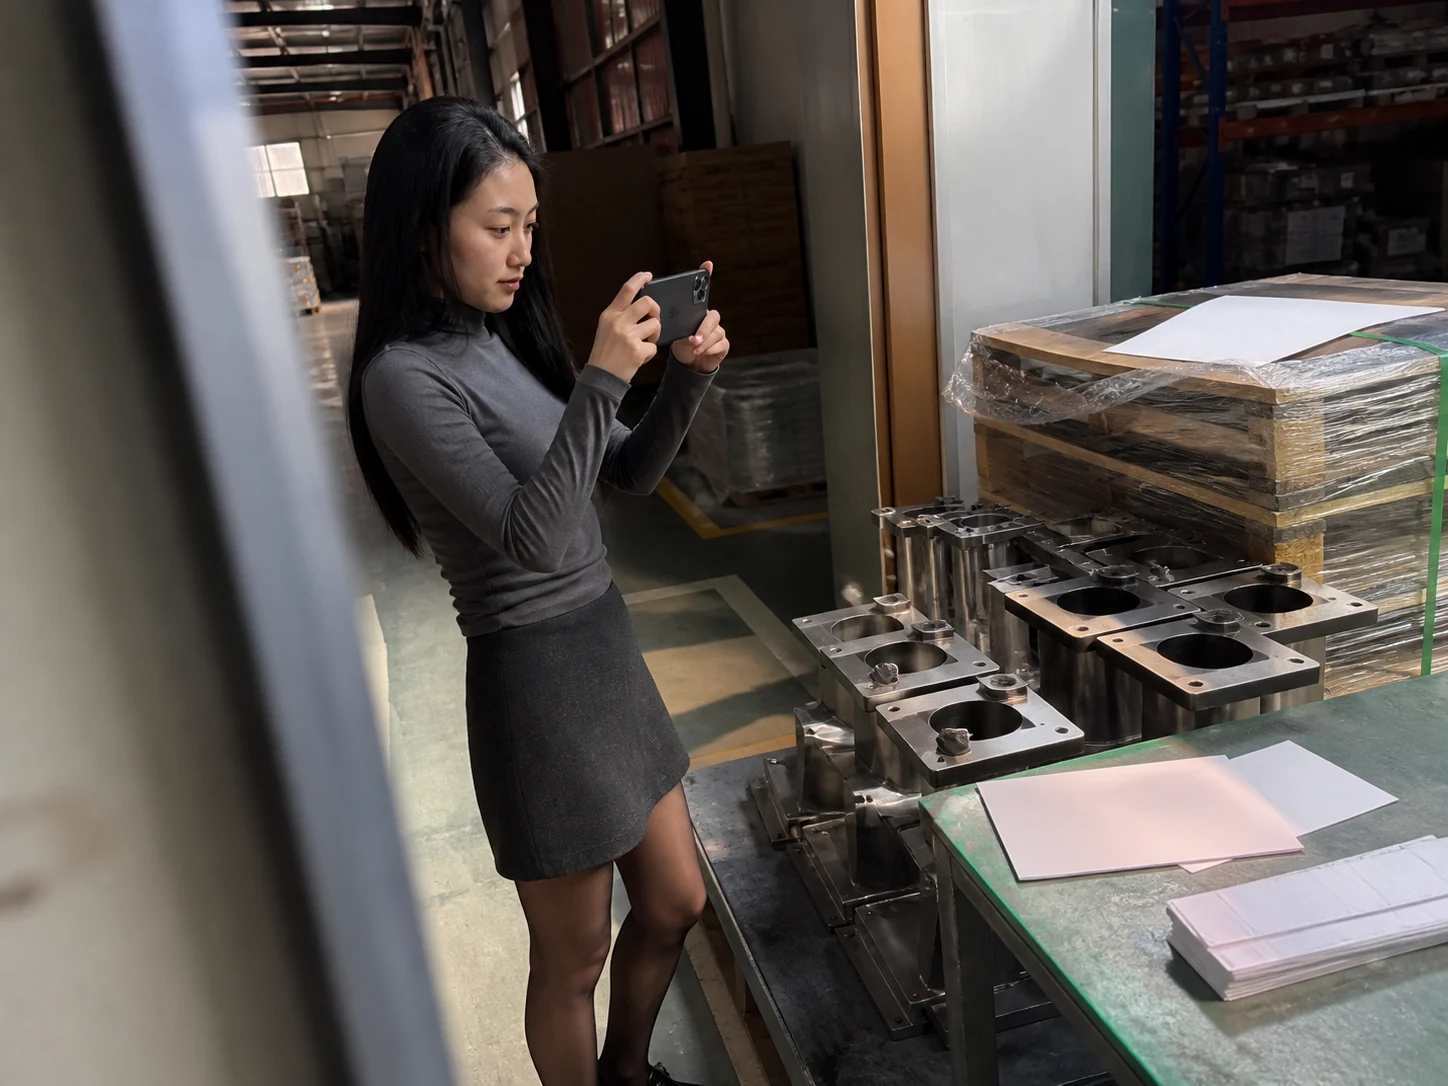 场景示意图:自媒体拍摄人员记录焊接加工焊缝与包装批次的交付核对流程。
发现焊缝未检、返修未复验或标签与实物不符时,先将相关箱号和批次移入待处理区,暂停装车。质量复核检验范围,生产补齐返修与复验记录,仓库重新盘点数量;处理结论和放行人写在异常单上,不能在现场口头放行。
交付放行可设三道门槛:焊缝项目完成检验并有报告,实物数量和箱号与系统一致,包装防护和标签字段齐全。任何一项缺失,都要限定影响箱号和补验时点,计划据此调整装车顺序,避免整批被动等待。
生产提交批次清单,质量核对焊缝和返修状态,仓库按箱号盘点并贴签,物流复核装车数量,计划在签字后发送交付通知。
问:焊接加工焊缝合格但标签错了能发货吗?
答:不宜发货。先冻结对应箱号,仓库按实物、批次和系统出库单重贴标签,质量确认检验状态未被误标,生产核对零件号与数量。更正记录应保留原标签、替换人和时间,完成复核签字后再安排装车,避免收货方按错误批次入库。
问:焊接加工返修件怎样和正常件区分?
答:返修件单独记录接头编号、缺陷、返修方法和复验结果,外箱或托盘使用受控状态标识,并在装箱清单中注明数量。质量确认复验结论,仓库核对标识与实物一致;没有完成复验的返修件应留在待处理区,不能混入正常批次。
问:装车前发现数量少两件怎么办?
答:先暂停该箱及同批装车,仓库复盘领料、包装和扫描记录,生产确认是否存在待返修或分箱件,质量核对放行数量。补齐或查明差异后,更新装箱清单和交付通知;若无法及时补件,应书面调整发运数量和到货节点,由授权人确认。
