
发布:更新:阅读:72
钣金加工出货前,不能只看零件外观或箱面是否完整。板材批次、工单版本、包装标识和装箱记录只要有一处对不上,仓储就很难回答这批货能否发出。更稳妥的做法,是把板材进入生产、工序记录、包装领用、标签核对和出货放行串成一条记录链。
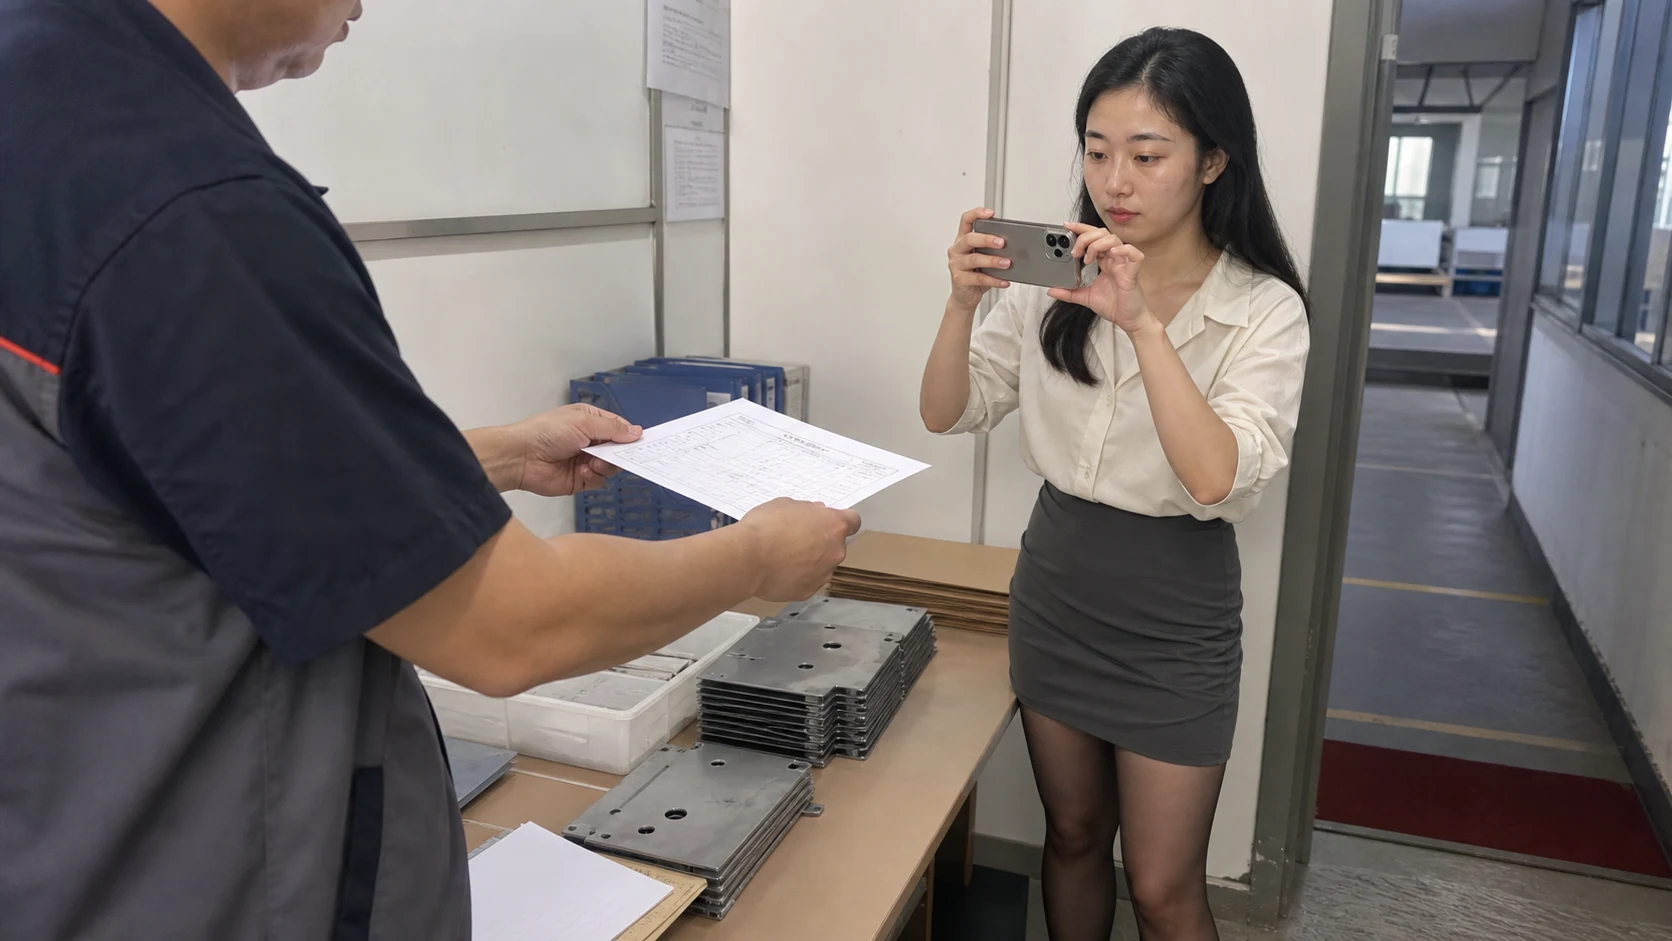
场景示意图:资料核对动作仅用于说明流程,不代表具体产品、工厂或检测结果。
采购应向供应方取得材质证明、牌号、厚度和批次,生产再把领料单与工单版本绑定。质量抽查时要看板材标识是否与领料记录一致,不能拿上一批留存照片代替本批文件。若供应商换批、材质替代或表面状态异常,应先标注待确认,暂停混用。
包装材料、标识模板和订单要求应放在同一张核对表中。产品名称、规格、零件批号、数量、生产日期和防护提示等字段,逐项确认版次和打印状态;标签上的批号要能回指到板材批次和工单。若包装改版但旧标识仍在现场,先隔离余料,禁止用看起来差不多作判断。
首件包装完成后,生产提交样件,质量按核对表复核,仓储再确认装箱数量与箱码。抽检结果、包装领用和箱码清单应放在同一批次资料夹中。只有照片没有纸面或系统记录时,只能作为辅助线索,不能作为放行证据。
建议在装车或交给物流前设置批次放行栏:板材批次已核对、工单版本有效、包装标识无错版、抽检结果已记录、箱码与装箱单一致、责任人已签名。任一项为空,就把货物标为待确认并移入隔离区,直到采购、生产、质量和仓储完成补证或重新评审。
这套方法不要求增加复杂系统,关键是让每个角色知道自己要交什么证据。采购补齐供货资料,生产确认工序和首件,质量确认标识与抽检,仓储确认数量和箱码。发生退货或标签争议时,沿着批次号、箱码和版本号回查,比翻找聊天记录更快。
答:钣金加工出货前至少核对板材牌号、供应商批次、材质证明、工单版本、包装规格、标识模板、生产日期与订单要求,并将零件批次和外箱箱码对应。缺少版本或批次依据时,只能登记为待确认,不能用外观相似或口头说明替代,并由质量留下暂停原因。
答:板材批次、工序记录、包装领用、标识核对、抽检结果和装箱记录要相互对应。成品照片只能说明当时拍到了某个包装,不能证明标识版次、零件批号和订单要求一致。放行结论应限定在已核对的那一批,不能跨批次套用并延伸到其他订单。
答:采购负责供货资料,技术确认工单与标识版本,质量复核抽检项目,生产确认首件,仓储核对箱码和数量。板材、袋材或标识任一变化,都应重新评审;责任未签核前,先暂停混装、改标或出货,并将待处理货物隔离。
